Pour déterminer le pas d’un filetage, comparez les dents de plusieurs lames avec les creux du filet, sans forcer. Identifiez ensuite le profil et relevez séparément le diamètre nominal : ces deux données ne décrivent pas la même caractéristique.
Pour déterminer le pas d’un filetage avec une jauge, présentez ses lames une à une contre le filet et retenez celle dont les dents s’engagent sans jour visible ni basculement. Sur une jauge métrique, la valeur inscrite indique l’écartement entre deux filets, en millimètres. Elle ne donne pas le diamètre de la vis, qu’il faut relever séparément.
La méthode est simple, à condition de contrôler aussi le profil et le système de mesure. Un pas qui semble proche peut correspondre à une autre série, à un filet impérial ou à une forme différente. Voici comment utiliser une jauge de filetage et consigner les résultats sans confondre ces indications.
Ce que mesure la jauge de filetage
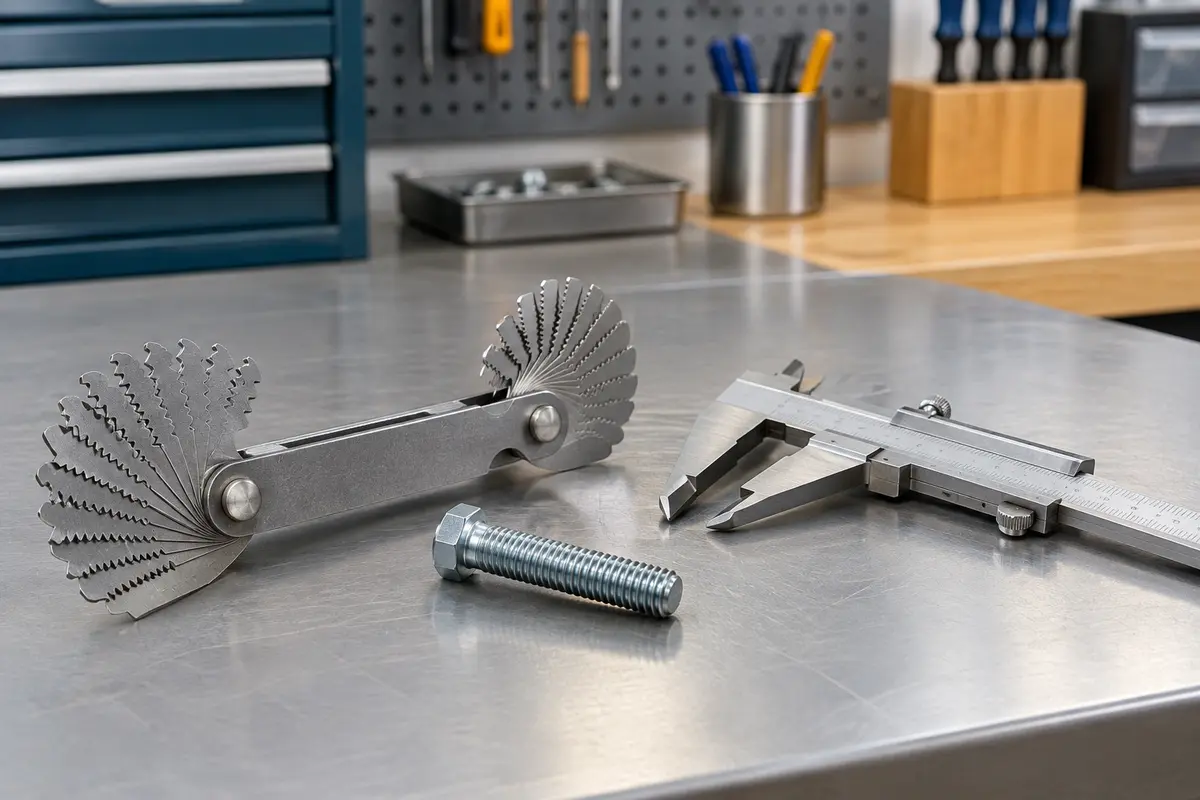
Une jauge de filetage, souvent appelée peigne à filets, réunit des lames dentées dont les profils correspondent à différents pas. Chaque lame porte une valeur gravée. Sur une jauge pour filetage métrique, cette valeur est généralement exprimée en millimètres : elle correspond à la distance axiale entre deux sommets de filets consécutifs, mesurée parallèlement à l’axe de la vis.
La jauge sert à comparer un profil connu à une pièce. Elle ne mesure pas directement le diamètre et ne détermine pas, à elle seule, la conformité complète d’un assemblage. Pour identifier un filetage, il faut généralement relever au minimum :
- le profil et le système, par exemple métrique ISO ou impérial ;
- le pas, c’est‑à‑dire l’écartement entre deux filets voisins ;
- le diamètre nominal, désigné par une valeur comme M10 dans une désignation métrique.
Sur un filetage métrique à un seul départ, le pas correspond aussi à l’avancement de la vis lors d’un tour complet. Pour un filetage à plusieurs départs, ces notions diffèrent : le pas reste l’écartement de deux filets voisins, tandis que l’avance par tour est plus grande. Une jauge de filetage permet de comparer le pas, mais pas de déduire à elle seule le nombre de départs.
Préparer la pièce et la jauge
Commencez par nettoyer la vis ou le taraudage et les dents de la jauge. Un copeau, une bavure, de la graisse épaisse ou de la rouille peut empêcher un bon contact et créer un faux jour. Si les filets sont très abîmés ou écrasés, la comparaison risque de rester incertaine : choisissez une zone moins détériorée, si elle existe.
Examinez les marquages des lames avant de les essayer. Certaines jauges rassemblent des pas métriques et impériaux, parfois sur des côtés distincts ; d’autres ne couvrent qu’un système. Vérifiez donc la mention de chaque lame et ne vous fiez pas uniquement à son apparence. Une valeur en millimètres et un nombre de filets par pouce ne sont pas deux écritures équivalentes sans conversion.
Pour éviter de fausser le contrôle, immobilisez la pièce et placez-vous de façon à voir le contact entre les dents. Sur une vis, choisissez une portion droite et accessible, loin d’une extrémité déformée. Dans un taraudage, assurez-vous que la lame entre sans coincer et qu’elle repose contre plusieurs filets, si la profondeur le permet.
À retenir La jauge identifie un pas par comparaison de profils. Elle ne donne ni le diamètre nominal ni, à elle seule, la désignation complète du filetage.
Si vous comparez plusieurs outils de contrôle, les jauges de filetage disponibles peuvent différer par les séries couvertes, les pas proposés et la présence de lames métriques ou impériales. Choisissez un peigne dont les marquages sont lisibles et adaptés aux filetages que vous rencontrez.
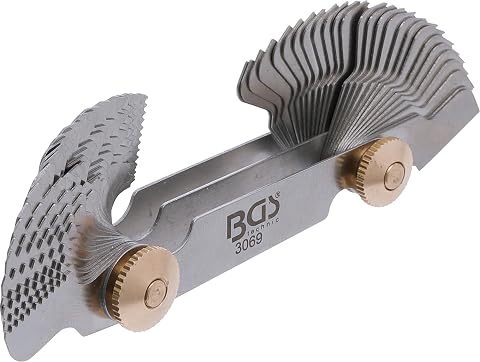
Comparez rapidement les filetages métriques et Whitworth grâce à 52 profils réunis dans un seul peigne.
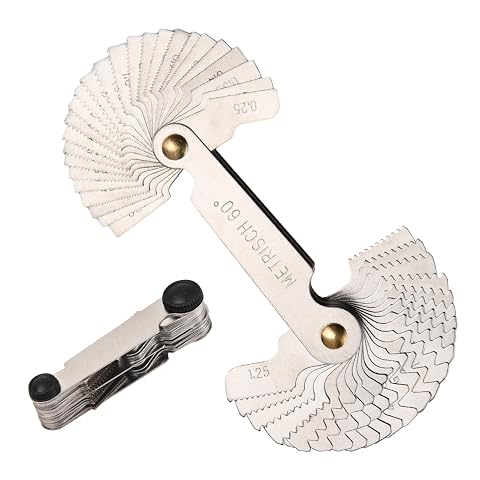
Comparez les profils métriques et impériaux avec 52 lames dédiées aux pas de vis de 55° et 60°.
Essayer les lames une à une
Procédez méthodiquement, en commençant par les lames susceptibles de couvrir le pas observé. N’appuyez pas fortement : une lame doit s’asseoir dans les filets, pas les comprimer. Sur une vis extérieure, tenez le peigne dans l’axe de la pièce et présentez le bord denté contre les filets. Sur un taraudage, utilisez une lame qui peut atteindre la zone à contrôler sans se mettre de travers.
- Choisissez une première lame dont le marquage correspond au système envisagé. Dépliez‑la complètement et vérifiez qu’elle n’est ni tordue ni endommagée.
- Alignez les dents avec les filets. Les sommets de la lame doivent entrer dans les creux, tandis que ses creux se placent au niveau des sommets du filetage. Gardez la lame dans l’axe longitudinal de la pièce.
- Observez plusieurs intervalles. Une seule dent peut sembler coïncider par hasard ; une série de dents en contact permet une comparaison plus fiable.
- Contrôlez le contact sans faire levier. La lame adaptée repose régulièrement, sans espace visible entre les flancs et sans oscillation anormale.
- Comparez avec une autre valeur proche, surtout si les deux lames semblent convenir. Retirez la première avant de présenter la suivante, puis observez laquelle s’ajuste le plus régulièrement sur toute la zone.
La bonne lame ne doit pas seulement toucher aux extrémités. Si ses dents semblent s’aligner au début mais se décalent progressivement, le pas n’est probablement pas le bon, ou la lame est inclinée. Repositionnez‑la une fois avant de conclure. Si le décalage demeure, essayez une autre valeur.
Sur une vis courte, il peut n’y avoir que quelques filets disponibles. Dans ce cas, la comparaison est moins probante qu’avec une portion plus longue. Répétez le contrôle à un autre endroit si possible, sans utiliser une zone écrasée ou marquée. Notez une incertitude plutôt que de retenir une valeur avec une confiance injustifiée.
Vérifier qu’il s’agit bien d’un profil métrique
Un ajustement apparemment satisfaisant ne suffit pas toujours à confirmer qu’il s’agit d’un filetage métrique. Certains profils ont des pas proches, mais des angles de flanc ou des formes de sommet différents. Le profil métrique ISO usuel présente un angle de flanc de 60 degrés ; le profil Whitworth, courant dans certains systèmes impériaux, présente un angle de 55 degrés et des sommets et fonds arrondis. Il existe également d’autres familles de filetages, notamment pour des usages particuliers.
Regardez les inscriptions de la jauge et vérifiez à quel système appartient la lame. Un peigne mixte peut porter des valeurs métriques d’un côté et des nombres de filets par pouce de l’autre. N’attribuez pas une valeur métrique à une lame impériale en vous fondant uniquement sur la proximité visuelle des dents. Si le profil ne semble pas correspondre, comparez avec une lame de l’autre système ou consultez la documentation de la pièce.
| Ce que vous observez | Ce que la lame indique | Vérification à faire |
|---|
| Filetage métrique identifié | Pas exprimé en millimètres | Confirmer aussi le profil et le diamètre nominal |
| Filetage impérial possible | Nombre de filets par pouce, souvent noté TPI | Ne pas recopier ce nombre comme un pas métrique |
| Deux lames semblent proches | Valeurs de pas voisines ou profils différents | Comparer plusieurs dents et vérifier le système inscrit |
| La lame bascule ou laisse un jour | Aucune correspondance nette | Repositionner, nettoyer, puis essayer une autre série |
Pour un filetage impérial, le marquage indique le nombre de filets sur un pouce, et non une distance en millimètres. Une conversion peut être faite à partir de cette valeur, mais elle n’est pas nécessaire pour lire une lame impériale et ne confirme pas le profil. Pour identifier une pièce destinée à un assemblage, consignez le système d’origine au lieu de convertir puis de présenter la valeur convertie comme une désignation métrique.
En cas de doute entre deux profils, l’usage prévu de la pièce et sa provenance peuvent orienter le contrôle, mais ne remplacent pas une vérification. Pour un assemblage fonctionnel ou une pièce dont la défaillance aurait des conséquences, ne forcez pas une vis pour tester l’ajustement. Faites confirmer la désignation avec la documentation, un calibre adapté ou une personne qualifiée.
Distinguer le pas du diamètre
La différence entre le pas et le diamètre de filetage tient à la direction et à la caractéristique observée. Le pas est une distance mesurée dans l’axe de la vis, d’un filet au suivant. Le diamètre est mesuré en travers de cet axe. La jauge de filetage compare le premier ; elle ne mesure pas le second.
Sur une vis extérieure, le diamètre nominal correspond à la désignation du filetage, tandis que le diamètre extérieur se mesure sur les sommets des filets. Un pied à coulisse placé transversalement peut fournir une indication de ce diamètre extérieur, si les becs sont correctement positionnés et si la mesure est adaptée à la tolérance recherchée. La lecture ne remplace pas nécessairement une vérification métrologique de précision. Vous pouvez consulter la méthode pour mesurer le diamètre extérieur d’une pièce au pied à coulisse.
Dans un taraudage, les becs accessibles d’un pied à coulisse mesurent généralement une dimension intérieure qui ne correspond pas au diamètre nominal du filetage. Le résultat dépend aussi de la géométrie des becs, de leur position et de l’accès aux filets. Évitez donc de noter cette lecture comme le diamètre nominal sans vérifier la définition de la cote recherchée.
Pour relever les caractéristiques d’une vis, séparez les données dans vos notes. Par exemple, « métrique, pas 1,5 mm, diamètre nominal 10 mm » distingue bien le pas du diamètre ; la désignation usuelle correspondante s’écrit M10 × 1,5 si le profil métrique et le diamètre sont confirmés. Cet exemple illustre la notation, mais ne signifie pas que toute vis proche de ces dimensions répond à la même norme ou tolérance.
Confirmer et noter le résultat
Avant d’inscrire une valeur, répétez l’essai avec la lame retenue. Vérifiez l’alignement et le contact sur plusieurs dents, puis essayez si possible la lame immédiatement voisine. Si la première s’ajuste bien et que la seconde présente un décalage régulier, le choix est plus solide. Si les deux semblent convenir, la longueur de filetage disponible, l’état de surface ou la lisibilité des gravures peut limiter la conclusion.
Pour mesurer un pas de vis sans jauge, vous pouvez comparer une distance axiale couvrant plusieurs intervalles entre filets, puis la diviser par le nombre d’intervalles. Il faut compter les espaces, pas simplement le nombre de sommets visibles : entre cinq sommets consécutifs, il y a quatre intervalles. Cette méthode de secours exige un repérage précis et une règle adaptée ; elle est moins commode pour distinguer deux pas voisins. La jauge reste préférable lorsqu’elle s’engage clairement.
Consignez les éléments de manière distincte, avec la méthode employée et toute réserve utile. Une fiche de contrôle peut comporter :
- le type de pièce et la zone examinée ;
- le système ou profil retenu, par exemple métrique ISO, sous réserve de confirmation ;
- la valeur de pas inscrite sur la lame qui s’ajuste ;
- le diamètre nominal, mesuré ou déduit d’une documentation fiable ;
- l’état du filetage et le niveau de confiance du relevé.
Cette séparation évite qu’un pas relevé sur la jauge soit recopié à la place du diamètre, ou qu’une mesure transversale soit prise pour le pas. Elle facilite aussi la comparaison avec un plan ou une pièce de remplacement, où la désignation complète peut comprendre d’autres informations, comme une classe de tolérance ou une longueur de vissage.
Éviter les erreurs et traiter les cas limites
Les erreurs les plus fréquentes viennent d’un contrôle trop rapide. Une lame peut sembler ajustée parce qu’elle touche seulement quelques dents ; un filetage sale ou endommagé peut masquer le jeu ; une jauge impériale peut être confondue avec une jauge métrique. Prenez le temps de vérifier le marquage, de présenter la lame dans l’axe et de la comparer à une valeur proche.
- Ne forcez jamais une lame dans un filet, en particulier dans un taraudage fragile ou peu accessible. Une pression excessive peut endommager la pièce ou masquer un défaut d’alignement.
- Ne concluez pas sur un seul contact. Cherchez une concordance régulière sur plusieurs dents, puis vérifiez qu’elle persiste après avoir repositionné le peigne.
- Ne confondez pas le pas et le diamètre. Le marquage de la lame concerne le pas ; le diamètre se relève par une méthode distincte.
- Ne mélangez pas les systèmes. Les valeurs métriques en millimètres et les nombres de filets par pouce doivent être identifiés comme tels.
- N’interprétez pas un ajustement comme une preuve de conformité. La jauge donne une indication d’identification, pas un contrôle complet des tolérances du filetage.
Les filetages coniques, les profils spéciaux, les pièces très petites ou les filets déformés peuvent nécessiter un instrument ou un calibre dédié. Un peigne standard peut aider à orienter l’identification, mais il ne valide pas à lui seul l’étanchéité, la compatibilité ni l’aptitude au montage. Si la désignation doit servir à remplacer une pièce importante, confrontez le relevé au plan, à la documentation du fabricant ou à un contrôle professionnel.
En pratique, la bonne démarche consiste à identifier le système, trouver la lame qui s’engage régulièrement, puis noter le pas et le diamètre dans des champs séparés. Cette méthode permet de déterminer le pas d’un filetage de façon reproductible, tout en évitant de transformer une simple comparaison de dents en conclusion trop large sur l’ensemble du filetage.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.