Comment mesurer une pièce cylindrique avec un pied à coulisse en gardant les becs dans le bon axe ?
Pour mesurer correctement un cylindre, placez les becs dans un plan perpendiculaire à son axe longitudinal et contrôlez leur contact de part et…
Pour lire un pied à coulisse numérique, repérez d’abord l’unité indiquée à l’écran, puis relevez la valeur affichée sans confondre ses décimales avec la précision de l’instrument. Voici comment changer d’unité lorsque la fonction existe et effectuer une mesure cohérente.
Pour lire un pied à coulisse numérique, identifiez d’abord l’unité affichée, puis lisez la valeur à l’écran après avoir positionné correctement les becs. Si votre instrument propose une conversion, une touche permet généralement de passer des millimètres aux pouces, mais son fonctionnement varie selon les modèles.
Le point essentiel est de ne pas confondre l’unité affichée, qui indique comment exprimer la mesure, et la résolution, qui désigne le plus petit incrément affichable selon les données du fabricant. Un grand nombre de chiffres à l’écran ne garantit pas, à lui seul, une mesure plus exacte.
L’écran présente une valeur correspondant à la position relative des becs ou de la tige de profondeur. Selon le modèle, l’unité peut être indiquée par « mm », « in » ou un symbole équivalent. Avant de noter la mesure, vérifiez cette indication : une valeur de 25,4 n’a pas le même sens en millimètres et en pouces.
Observez également si l’écran est stable et si les chiffres sont lisibles. Un affichage éteint, incomplet ou qui clignote ne permet pas de relever une valeur fiable. Remplacez la pile ou consultez la notice si l’instrument ne réagit pas normalement. Évitez de déduire l’unité uniquement de la taille des nombres : contrôlez le repère prévu sur l’écran ou sur le boîtier.
La plupart des pieds à coulisse numériques affichent une valeur décimale. Certains modèles peuvent proposer un affichage fractionnaire en pouces, mais cette fonction n’est pas universelle. Si votre appareil présente une fraction, lisez‑la selon les indications de sa notice au lieu de la traiter comme un nombre décimal. Pour comparer des lectures, consignez toujours la valeur avec son unité, par exemple « 25,4 mm » ou « 1,000 in ».
La lecture de l’écran ne corrige pas un mauvais positionnement. Pour une dimension extérieure, les faces des becs doivent toucher la pièce sans être inclinées. Pour une mesure intérieure, les petits becs doivent être engagés et alignés dans l’ouverture. Pour une profondeur, la base doit reposer à plat sur le bord de référence. Dans chaque cas, l’écran donne une valeur, mais c’est le contact entre l’instrument et la pièce qui détermine si elle représente bien la dimension recherchée.
Un pied à coulisse en millimètres et en pouces ne signifie pas nécessairement que les deux unités sont visibles en même temps. Il s’agit généralement de deux modes d’affichage sélectionnables. Prenez donc l’habitude de repérer l’unité à chaque lecture, surtout si plusieurs personnes utilisent le même instrument ou si vous relevez des mesures dans un compte rendu.
Lorsque l’instrument possède une conversion d’unité, la commande est souvent identifiée par « mm/in », « inch » ou une mention proche. L’emplacement et la manière de l’actionner changent d’un appareil à l’autre. Certains modèles basculent d’un mode à l’autre par une pression brève ; d’autres combinent plusieurs fonctions sur une même touche. Consultez la notice si le marquage n’est pas clair.
La fonction de changement d’unité ne doit pas être confondue avec la mise à zéro. La première change la façon d’exprimer une mesure ; la seconde définit une origine de lecture. Sur certains instruments, l’utilisateur peut aussi activer un mode relatif ou une autre fonction. Si la valeur saute après une manipulation, assurez-vous d’avoir utilisé la bonne commande avant de reprendre le contrôle.
Si vous devez comparer une mesure à un plan ou à une tolérance, choisissez si possible la même unité que le document. Vous limitez ainsi les conversions manuelles et le risque de reporter une valeur dans la mauvaise colonne. La conversion sur l’instrument est pratique, mais elle ne remplace pas le contrôle de l’unité attendue par la procédure de travail.
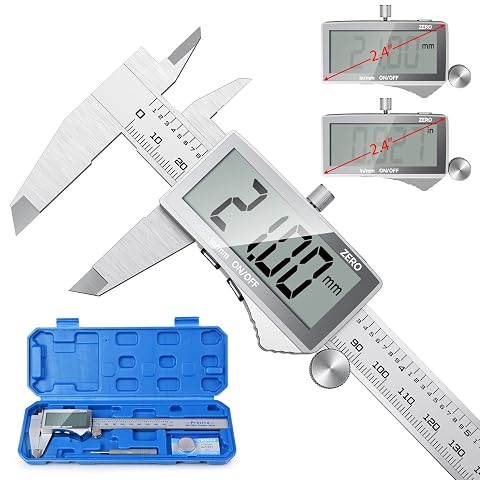
Mesurez diamètres, épaisseurs et profondeurs avec une lecture numérique claire, en millimètres ou en pouces.
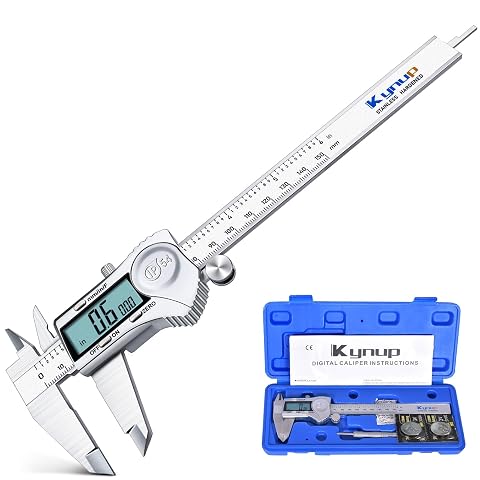
Une lecture numérique pratique pour contrôler dimensions intérieures, extérieures, profondeurs et marches.
L’unité répond à la question « dans quelle unité la longueur est‑elle exprimée ? ». Le millimètre et le pouce sont deux unités de longueur, reliées exactement par la conversion suivante : 1 pouce vaut 25,4 mm. La résolution d’un pied à coulisse numérique répond à une autre question : quel est le plus petit changement de valeur que l’affichage peut indiquer, selon les caractéristiques du fabricant ?
La résolution est souvent présentée comme un incrément, par exemple 0,01 mm ou 0,0005 in. Ces nombres sont des exemples de valeurs que l’on peut rencontrer, pas une caractéristique garantie pour tous les appareils. Consultez la notice ou la fiche technique de votre instrument pour connaître sa résolution dans chaque mode d’affichage. Elle peut être formulée différemment selon le fabricant.
Le changement d’unité peut modifier le dernier chiffre visible. À titre d’exemple, un instrument dont l’affichage progresse par 0,01 mm ne montre pas nécessairement l’équivalent mathématique exact de cet incrément lorsqu’il est réglé en pouces. 0,01 mm correspond à environ 0,000394 in. Si l’affichage en pouces progresse par pas de 0,0005 in, les incréments présentés ne sont donc pas identiques après conversion. L’écran arrondit ou présente la mesure selon les possibilités de son système d’affichage.
Ce phénomène ne signifie pas automatiquement qu’un mode est défectueux. Il indique qu’une valeur affichée est discrète et que le dernier chiffre dépend de la résolution et de l’arrondi. Évitez de convertir à la main une valeur déjà arrondie si le résultat sert à un contrôle serré : vous cumuleriez l’arrondi de l’écran et celui de votre calcul. Lorsque la procédure le permet, prenez la mesure dans l’unité prévue au départ et utilisez les données du fabricant pour interpréter l’affichage.
| Notion | Ce qu’elle indique | Ce qu’elle ne garantit pas |
|---|---|---|
| Unité affichée | La manière d’exprimer la longueur, par exemple en mm ou en pouces. | La qualité du positionnement ou l’exactitude de la mesure. |
| Résolution | Le plus petit incrément affichable annoncé pour l’instrument. | Que la pièce est mesurée avec une erreur aussi faible que cet incrément. |
| Exactitude ou précision annoncée | La tolérance ou la performance de mesure indiquée par le fabricant, selon sa définition. | Que le résultat est automatiquement conforme dans toutes les conditions d’usage. |
Ne déduisez donc pas la résolution du seul nombre de décimales à l’écran. La valeur technique annoncée par le fabricant est le repère à consulter. Pour approfondir la différence entre les spécifications et leur interprétation, vous pouvez distinguer la résolution de la précision annoncée.
Une lecture numérique lisible ne suffit pas si le zéro, les surfaces de contact ou l’axe de mesure sont incorrects. Adoptez une séquence constante avant chaque contrôle, en particulier lorsque vous comparez plusieurs pièces ou que vous devez reporter les valeurs dans un relevé.
Pour vérifier un zéro avant une série, commencez par nettoyer et fermer correctement les becs, puis comparez l’affichage à la procédure de l’instrument. Une fonction de remise à zéro peut servir à établir une origine dans certaines situations, mais elle ne doit pas être utilisée pour cacher un défaut ou un décalage inexpliqué. Les indications du fabricant et la procédure de contrôle de votre atelier priment.
Si la mesure doit être reproductible, réalisez plusieurs prises dans les mêmes conditions et observez si les lectures restent cohérentes. Repositionnez l’outil entre les prises au lieu de vous fier à une seule lecture qui aurait pu être influencée par un mauvais alignement. Cela ne transforme pas le pied à coulisse en instrument de référence, mais aide à repérer un geste irrégulier ou un contact instable.
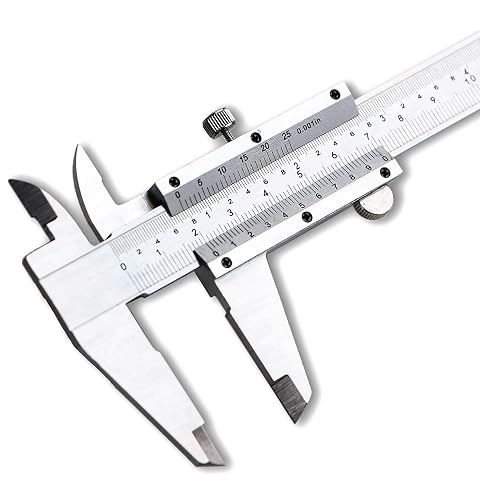
Contrôlez petites pièces et ouvrages avec quatre modes de mesure, deux échelles et un mécanisme sans pile.
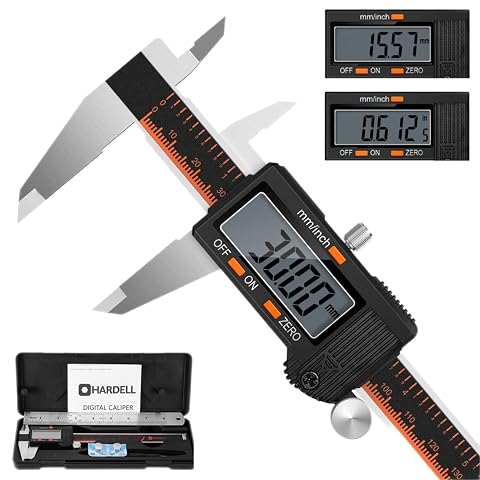
Mesurez diamètres, profondeurs et pas avec une lecture LCD claire et une conversion mm/pouces en un clic.
La confusion la plus simple est de relever un nombre sans son unité. Une note comme « 12,7 » est ambiguë si le document ne précise pas s’il s’agit de millimètres ou de pouces. Inscrivez systématiquement l’unité, même si toutes les mesures de la série sont censées être dans le même mode. C’est particulièrement important lors d’un transfert entre personnes, d’un changement d’atelier ou d’un retour à des relevés anciens.
Autre erreur : assimiler la résolution à la précision. Un écran qui affiche plusieurs décimales montre un niveau de détail de lecture, mais ne prouve pas que la dimension réelle est connue avec la même finesse. La forme de la pièce, l’alignement, la propreté des contacts, l’effort appliqué et les caractéristiques données par le fabricant comptent aussi. Pour un contrôle serré, vérifiez que l’instrument et la méthode conviennent à la tolérance recherchée.
Un affichage qui varie légèrement quand vous déplacez le coulisseau ne doit pas être interprété automatiquement comme une anomalie. Le mouvement, le contact ou l’angle de l’outil peuvent changer la mesure. Reprenez le positionnement avec soin et vérifiez que la pièce ne bouge pas. Si les écarts persistent alors que la méthode est maîtrisée, consultez la notice ou faites contrôler l’instrument selon les procédures de votre atelier.
Un contrôle du zéro, réalisé sans précipitation, aide à distinguer une erreur de manipulation d’un décalage de lecture. Vous trouverez une méthode complémentaire pour vérifier le zéro avant vos mesures. Pour comprendre les différences de principe entre un affichage électronique et une échelle graduée, consultez aussi ce guide pour comparer les lectures numérique et au vernier.
La conversion en pouces peut être utile lorsque le plan, la pièce ou le dossier technique utilise cette unité. Elle ne dispense pas de vérifier si la cote attendue est décimale ou fractionnaire et si les arrondis sont acceptés. Une pièce peut être conforme à une tolérance écrite dans une unité et paraître différente après une conversion arrondie. Gardez la valeur d’origine et la tolérance associée comme référence.
Pour les pièces très petites, souples, fragiles ou présentant une forme irrégulière, la difficulté principale peut être le contact, pas la lecture de l’écran. Choisissez les surfaces adaptées et évitez d’écraser ou de faire pivoter la pièce pendant la mesure. Si la géométrie ne permet pas de positionner correctement les becs, un pied à coulisse n’est peut-être pas l’outil approprié pour ce contrôle.
La température peut également compter lorsqu’il s’agit de comparer des pièces et un instrument dans un contrôle exigeant. Une pièce venant d’un environnement très différent de celui de l’atelier peut ne pas être dans les mêmes conditions que l’instrument. Respectez les consignes de votre procédure de mesure et celles du fabricant, notamment si les tolérances sont étroites. Évitez de mesurer une pièce en mouvement ou encore dangereusement chaude ; arrêtez la machine et sécurisez la zone avant tout contrôle.
Si le résultat sert à accepter ou rejeter une pièce selon une tolérance serrée, l’affichage numérique seul ne suffit pas à déterminer l’aptitude de l’instrument. Vérifiez les spécifications, l’état de l’outil, son suivi métrologique éventuel et la méthode demandée par votre entreprise ou votre client. En cas de doute sur un contrôle réglementé ou critique, demandez conseil au responsable qualité ou à un professionnel de la métrologie.
Un pied à coulisse numérique convient à de nombreux contrôles dimensionnels courants, mais il ne remplace pas tous les instruments. Une mesure répétée avec un contact mal adapté restera douteuse, même si le résultat est facile à lire. Selon la forme de la pièce et le niveau de contrôle attendu, une jauge, un micromètre ou un instrument dédié peut être plus approprié.
Avant d’interpréter une valeur, posez-vous ces questions : l’unité correspond-elle au plan ? La résolution indiquée par le fabricant permet-elle de lire le résultat utile ? Les becs touchent‑ils les bonnes surfaces sans inclinaison ni pression excessive ? L’instrument est‑il en état et le zéro a‑t‑il été vérifié selon la méthode prévue ? Ces vérifications évitent de demander à l’affichage de compenser un problème de méthode.
Si vous hésitez entre différents principes de lecture, comparez aussi les pieds à coulisse numériques à d’autres modèles en fonction de votre usage, de la capacité nécessaire et de la fréquence des contrôles. Le bon choix dépend de la mesure à réaliser, de l’environnement de travail et des exigences du contrôle, pas du seul nombre de chiffres affichés.
En pratique, retenez une routine simple : repérez l’unité, vérifiez le zéro, positionnez l’instrument, lisez la valeur stabilisée et consignez‑la avec son unité. Lorsque vous changez de mode, contrôlez à nouveau le symbole et gardez à l’esprit que la résolution peut différer selon l’unité choisie. Cette distinction permet de lire l’écran correctement sans confondre conversion, résolution et exactitude.
Repérez le symbole d’unité sur l’écran, généralement « mm » ou « in ». Ne déduisez pas le mode de la seule taille du nombre affiché et vérifiez la notice si le symbole est absent ou peu lisible.
Utilisez la commande de conversion prévue par le fabricant, souvent identifiée par une mention comme « mm/in ». Vérifiez que le symbole affiché change bien et ne confondez pas cette touche avec la mise à zéro.
Pas nécessairement. La résolution correspond au plus petit incrément affichable annoncé par le fabricant, tandis que le nombre de chiffres visibles ne garantit pas l’exactitude de la mesure.
L’instrument peut arrondir la mesure selon la résolution disponible dans chaque unité. Les incréments affichés en millimètres et en pouces ne sont pas toujours des équivalents exacts.
La conversion d’unité ne devrait pas être confondue avec une remise à zéro, mais le comportement dépend du modèle. Vérifiez l’affichage et suivez la notice si le zéro semble avoir changé.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.
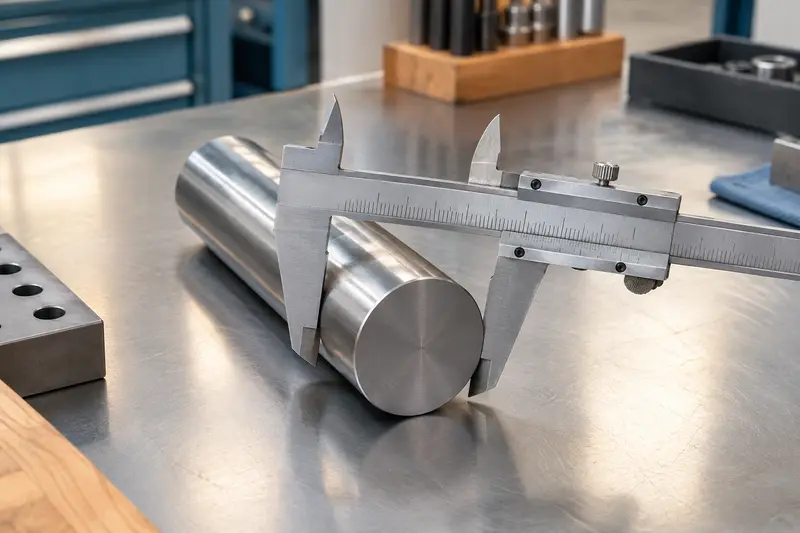
Pour mesurer correctement un cylindre, placez les becs dans un plan perpendiculaire à son axe longitudinal et contrôlez leur contact de part et…
Une pièce et un pied à coulisse qui n’ont pas la même température peuvent donner une mesure différente de celle attendue. Découvrez pourquoi…
Avec un pied à coulisse, les becs doivent toucher la pièce sans la comprimer. Voici comment obtenir un contact régulier, reconnaître les risques sur…
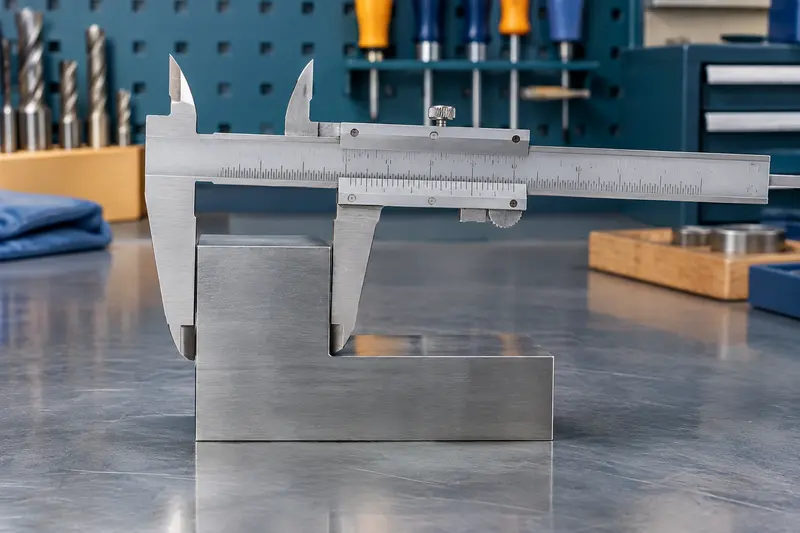
Un ressaut est une différence de niveau entre deux surfaces, que l’on peut contrôler avec les faces dédiées de certains pieds à coulisse. Voici…